Solutions pour l'usure des vis en PP modifié
1. Pourquoi devrions-nous prêter attention à l'usure des vis dans le polypropylène modifié ?
Le polypropylène (PP) est un matériau courant pour les pare-chocs automobiles et les boîtiers d'appareils électroménagers, mais lors du traitement, des charges telles que la fibre de verre et le mica sont ajoutées pour améliorer les performances. Cependant, ces charges peuvent user la vis, entraînant des fluctuations de la production d'extrusion (jusqu'à ±5 %), des pénuries de pièces et une épaisseur de paroi irrégulière. Dans les cas graves, la vis peut devoir être remplacée après seulement 4 000 heures, augmentant directement les coûts de production — un problème courant dans l'industrie.
2. Deux causes principales de l'usure des vis (basées sur les caractéristiques du PP)
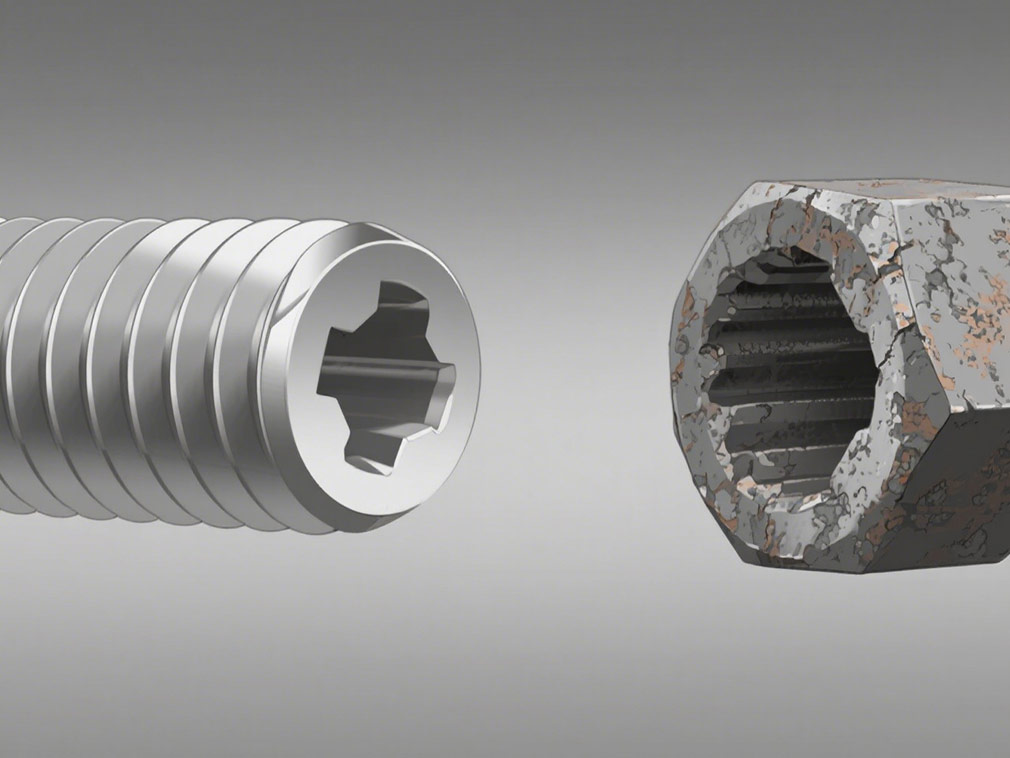
1. Ajustement incorrect du rapport de compression volumique : La racine de la vis est la première à souffrir
Caractéristiques de fusion du PP : Une plage d'indice de fusion de 1 à 40 g/10 min, une plage de température de fusion étroite (160-180°C) et une bonne fluidité des particules solides.
Si le faible rapport de compression (1,8-2,5) d'une vis en PP pur est utilisé, le PP renforcé à la fibre de verre ne sera pas suffisamment comprimé dans le canal de la vis, entraînant une pression de fusion instable. Le PP solide n'a pas suffisamment ramolli pour former une couche lubrifiante, donc la fibre de verre "racle" directement la racine du canal de la vis. Cela provoque un approfondissement du canal par la suite, rendant les pièces (comme les pare-chocs) sujettes à des pénuries de matériau.
2. Effet abrasif des charges : Le plus sévère dans les sections d'alimentation et de transition.
Section d'alimentation (troisième et quatrième tours) : À des températures de 140-160°C, le PP vient de ramollir mais n'a pas fondu, laissant la fibre de verre (3-6 mm de long) et le mica (flocons de 5-20 μm) comme "particules dures".
En raison de la grande fluidité du PP, ces deux tours remplissent le canal de matériau, et l'extrémité pointue de la fibre de verre "coupe" le canal de la vis. Données d'une centrale électrique : Lors du traitement de PP avec 30 % de fibre de verre, la rugosité du canal de la vis (Ra) est passée de 0,8 μm à 3,2 μm après 1 000 heures, soit le double de celle du PP pur.
Zone de transition (3e, 4e et 5e tours) : Température 170-190°C, le PP fond (viscosité 1000-5000 Pa·s), mais la fibre de verre reste rigide.
La profondeur de la rainure diminue progressivement de 15-20 mm à 5-8 mm. Le flux de matériau génère des tourbillons, provoquant la "rotation" de la fibre de verre et son impact sur les parois des rainures. Par exemple, lors du traitement de PP rempli de 20 % de mica, après 2 000 heures, la largeur du vol du cinquième tour dans la zone de transition diminue de 0,3 mm, soit trois fois celle du PP pur.
3. Solution en trois étapes : Conception, matériaux et processus
1. Optimisation de la conception : Ajuster les paramètres en fonction des charges
PP renforcé à la fibre de verre : Augmenter le rapport de compression volumique à 2,8-3,5, permettant au PP de fondre rapidement et d'envelopper la fibre de verre, réduisant ainsi les frottements directs.
PP rempli de mica : La profondeur de la rainure dans la zone de transition diminue de 1,0 mm par tour (initialement 1,5 mm) pour réduire l'impact des tourbillons sur la rainure.
2. Choisir le bon matériau : Durabilité accrue de la vis
Les températures de traitement du PP sont inférieures à 200°C, il n'est donc pas nécessaire de s'inquiéter des dommages causés par la chaleur au revêtement. Deux types de vis sont recommandés :
Vis nitrurées par plasma : Dureté de surface HV1000+, un choix courant.
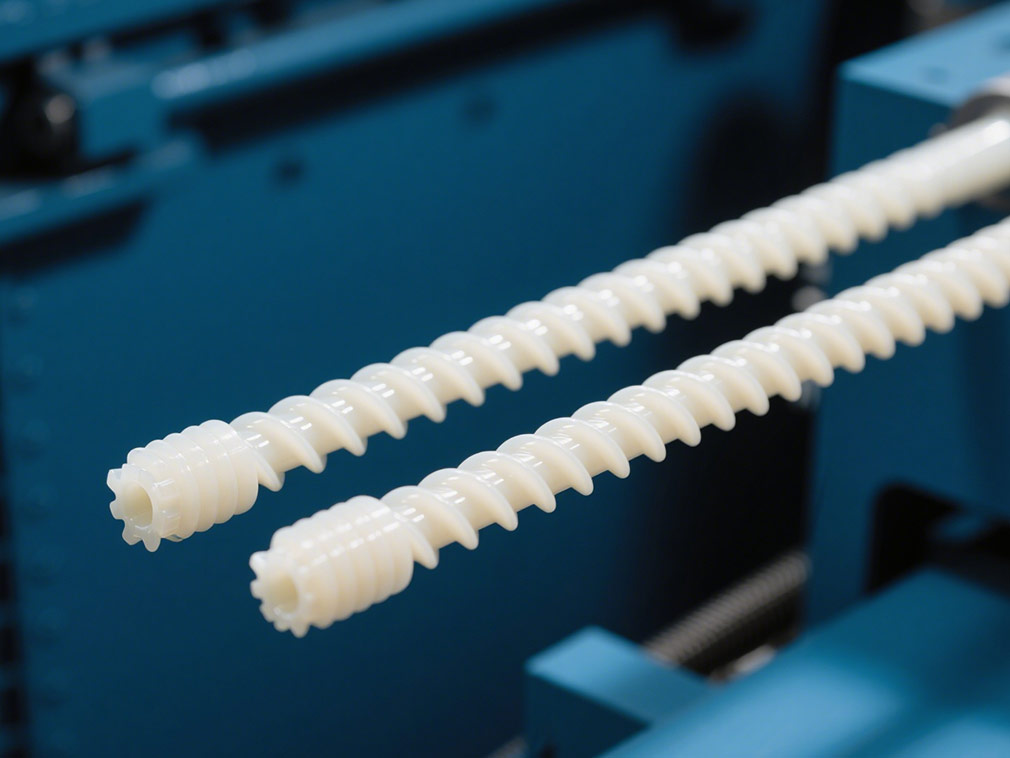
Vis revêtues de carbure de tungstène (épaisseur de 50-100 μm) : Des tests dans une usine automobile ont montré que le traitement de PP avec 30 % de fibre de verre a prolongé la durée de vie de la vis de 4 000 heures à 8 000 heures, réduisant de moitié le coût de remplacement des vis.
3. Ajustement du processus : Réduire le risque d'usure
Température d'alimentation : Augmenter de 5-10°C (par exemple, de 150°C à 155-160°C) pour permettre au PP de ramollir et de former une couche lubrifiante.
Vitesse de la vis : Maintenez-la entre 300-400 tr/min, et évitez des vitesses excessives — des vitesses plus élevées augmentent la fréquence des frottements entre la fibre de verre et la rainure de la vis.
Contrôle de la température dans la section de transition : 170°C dans la première moitié et 180°C dans la seconde moitié pour éviter les variations localisées de viscosité de fusion qui pourraient entraîner une agglomération des charges et une usure.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne d'être votre premier choix.